منتشرکننده: معدن بالاست نانگرد · بهروزرسانی: ۲۹ مهر ۱۴۰۵
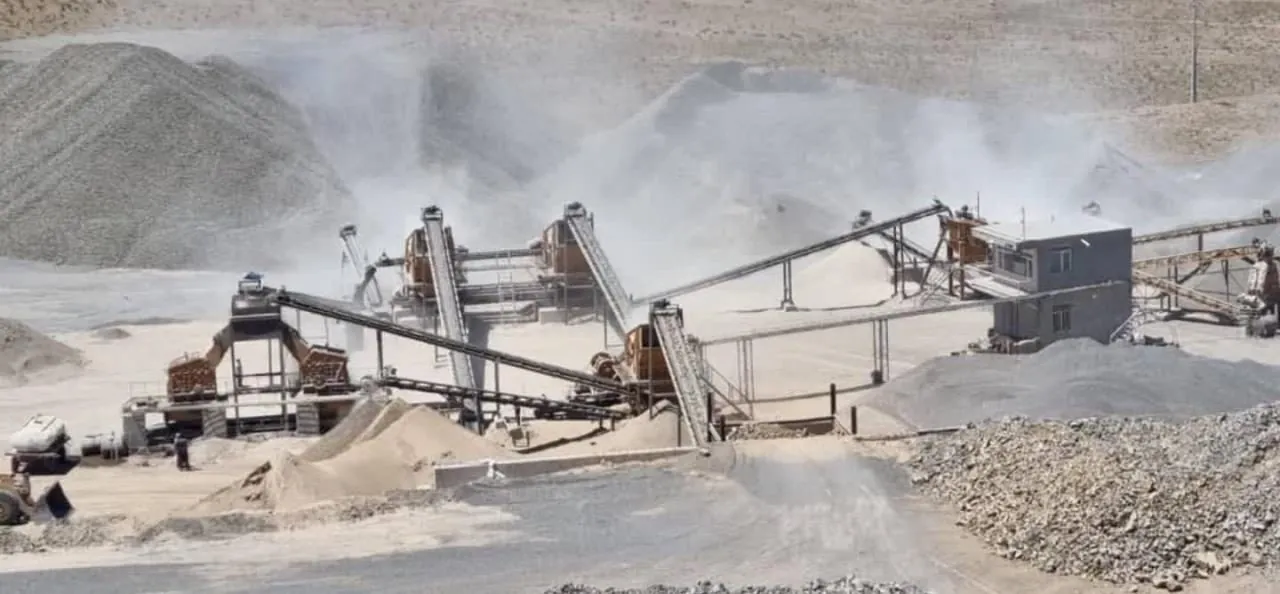
از قطعه سنگ تا محصول با اندازه مشخص
سنگشکن دستگاهی برای کاهش اندازه سنگ است؛ اما کار کارخانه سنگشکنی فقط کوچک کردن قطعات نیست. محصول باید به ترکیب اندازه، شکل و ویژگیهایی برسد که برای کاربردش تعریف شده است. یک قطعه استخراجی میتواند خوراک تولید بالاست، شن، ماسه یا محصول دیگری باشد. آرایش خط تعیین میکند چه مقدار از آن در هر گروه قرار بگیرد و کدام بخش برای ادامه فرآوری برگردد. بنابراین شناخت سنگشکن با دنبال کردن مسیر مواد کامل میشود.
اگر خروجی را فقط با عبارت «سنگ خردشده» توصیف کنیم، هنوز درباره کیفیت محصول اطلاعات کافی نداریم. ممکن است دانهها بیش از حد کشیده باشند، ریزدانه زیاد تولید شده باشد یا بخشی از مواد از اندازه موردنظر بزرگتر مانده باشد. خردایش، سرند و کنترل محصول باید در ارتباط با هم دیده شوند. دستگاه مناسب، بخشی از راهحل است؛ خوراک یکنواخت، نگهداری، تفکیک محصولات و آزمایش نیز بر نتیجه اثر میگذارند.
سنگ درون دستگاه چگونه میشکند؟
سنگ زمانی میشکند که تنش موضعی از توان تحمل آن در شرایط موجود بیشتر شود. محل ترکهای اولیه، بافت، اندازه بلورها، درزههای درون قطعه و جهت اعمال نیرو میتوانند مسیر شکست را تغییر دهند. دو سنگ با ابعاد مشابه ممکن است زیر یک وضعیت بارگذاری، شکل شکست متفاوتی داشته باشند. به همین دلیل تنظیم فرآیند فقط بر پایه اندازه ورودی انجام نمیشود؛ رفتار خود سنگ نیز باید شناخته شود.
در خردایش صنعتی، دو سازوکار کلی بسیار مهماند: فشار و ضربه. در روش فشاری، قطعه میان سطوح یا میان دانههای دیگر تحت فشار قرار میگیرد. در روش ضربهای، انرژی حرکت به برخورد تبدیل میشود و شکست رخ میدهد. در دستگاه واقعی ممکن است چند نوع تماس و اثر همزمان وجود داشته باشد. این تقسیمبندی برای فهم سازوکار اصلی مفید است و نباید به معنای حذف تمام پدیدههای دیگر در محفظه برداشت شود.
خوراک، نخستین متغیر فرآیند
خوراک فقط مجموعهای از سنگها با یک نام زمینشناسی نیست. اندازه بزرگترین قطعات، توزیع اندازه، مقدار ریزدانه، رطوبت، آلودگی و سلامت سنگ اهمیت دارند. اگر ترکیب ورودی در طول روز تغییر کند، دستگاه با شرایط ثابت نیز ممکن است محصول متفاوتی بدهد. بررسی نتیجه باید این تغییرات را در نظر بگیرد؛ وگرنه هر اختلاف به تنظیم یا خرابی دستگاه نسبت داده میشود، درحالیکه علت ممکن است از منبع آمده باشد.
پیشجداسازی بخشهای نامطلوب یا عبور دادن اندازههای آماده از مسیر مناسب میتواند در طراحی مدار مطرح باشد. ضرورت و روش آن به خط وابسته است. هدف، جلوگیری از انجام کار اضافی و حفظ کیفیت است، نه عبور دادن بیقاعده مواد از کنترل. ثبت منبع و وضعیت خوراک کمک میکند تغییر نتیجه خروجی با رویدادهای پیش از سنگشکن مقایسه شود. داده بدون زمان و محل، در این بررسی ارزش کمتری خواهد داشت.
نقش تغذیهکننده و جریان پیوسته
تغذیهکننده مواد را به بخش بعدی منتقل میکند و به مدیریت جریان کمک میکند. ورود نامنظم میتواند شرایط محفظه، بار تجهیزات بعدی و توزیع محصول را تغییر دهد. درک این موضوع با یک مثال ساده ممکن است: خطی که برای دریافت جریان مشخص طراحی شده، در صورت دریافت موجهای بزرگ و سپس توقف، مانند همان خط با ورودی پایدار کار نخواهد کرد. البته شرایط مطلوب هر تجهیز باید از دستور و طراحی مربوط تعیین شود.
نوار نقاله، شوت و محل تخلیه نیز اجزای خنثی نیستند. گرفتگی، تجمع موضعی یا توزیع نامناسب میتواند اثر خود را در پایین خط نشان دهد. گاهی نتیجه آزمایش محصول تغییر میکند، اما خود سنگشکن علت مستقیم نیست. دنبال کردن مسیر مواد از ابتدا تا خروجی، احتمال یافتن محل ایجاد تغییر را بیشتر میکند. بررسی یک دستگاه جدا از مدار، ممکن است بخشی از مسئله را پنهان نگه دارد.
سنگشکن فکی چه میکند؟
در سازوکار فکی، سنگ میان یک سطح ثابت و سطح متحرک قرار میگیرد و با حرکت تکراری فشرده میشود. قطعات با شکست و حرکت درون محفظه به بخشهای کوچکتر تبدیل میشوند. این خانواده در بسیاری از آرایشها برای کاهش اولیه ابعاد استفاده میشود. وظیفه مرحله نخست آن است که خوراک را برای انتقال و فرآوری بعدی مناسبتر کند؛ خروجی آن الزاماً تماماً محصول نهایی با یک اندازه واحد نیست.
دهانه ورودی و شرایط تخلیه، دو مفهوم متفاوتاند. توان ورود یک قطعه به محفظه، به معنی مناسب بودن همه شرایط خوراک نیست. همچنین فاصله تنظیمشده در خروجی، یک منحنی کامل الک را تعیین نمیکند. شکل سنگ، رفتار شکست و وضعیت کار بر توزیع اندازه اثر دارند. برای شناخت محصول، باید نمونه معتبر از خروجی برداشت شود. از روی یک مقدار تنظیم یا تصویر دستگاه نمیتوان درصد تمام اندازهها را بهطور قطعی نوشت.
سنگشکن مخروطی و خردایش فشاری پیوسته
در سنگشکن مخروطی، مواد در فضای میان بخش ثابت و بخش متحرک تحت فشار قرار میگیرند. حرکت نسبی، نواحی فشاری ایجاد میکند و قطعات به اندازههای کوچکتر میرسند. این خانواده در مراحل بعد از خردایش اولیه کاربرد شناختهشدهای دارد، اما جایگاه دقیق آن به اندازه خوراک و طرح مدار وابسته است. عنوان «ثانویه» به محل کار در فرآیند اشاره دارد و نام یک سازوکار مستقل نیست.
شرایط تغذیه و هندسه محفظه بر نتیجه اثر دارند. انتخاب قطعات سایشی یا تنظیم باید با مدل تجهیز و دستور سازنده سازگار باشد. تغییر آنها میتواند اندازه و شکل محصول را تحت تأثیر قرار دهد و لازم است اثر واقعی با داده بررسی شود. داشتن سامانه تنظیم، به معنی بینیازی از پایش نیست. هر تغییری باید با وضعیت خوراک، عملکرد سرند و بار برگشتی در یک مجموعه دیده شود.
سنگشکن ضربهای چگونه انرژی را منتقل میکند؟
در دستگاه ضربهای، مواد با دریافت سرعت و برخورد به بخشهای محفظه یا ذرات دیگر خرد میشوند. آرایشهای محور افقی و محور عمودی یکسان نیستند و وظایف و ویژگیهای متفاوت دارند. وجه مشترک، نقش مهم برخورد در کاهش اندازه است. نام یک خانواده دستگاه، تمام جزئیات عملکرد مدلهای مختلف را بیان نمیکند. برای تحلیل یک خط باید نوع واقعی، خوراک و شرایط بهرهبرداری مشخص باشند.
برخورد میتواند بر شکل دانه اثر بگذارد، اما این موضوع مجوز ادعای شکل کاملاً یکسان یا کیفیت تضمینشده نیست. سنگ مادر و تنظیمات همچنان مهماند. محصول باید از نظر سهم قطعات نامطلوب، ریزدانه و دانهبندی بررسی شود. همچنین رفتار سایشی سنگ میتواند در نگهداری تجهیز مطرح باشد. انتخاب فرآیند باید نیاز محصول و محدودیت مواد را با هم ببیند، نه آنکه تنها بر یک تصویر از خروجی مطلوب تکیه کند.
اولیه، ثانویه و نهایی؛ تفاوت در وظیفه
نام مراحل، ترتیب و نقش آنها را در مدار توضیح میدهد. مرحله اولیه معمولاً با خوراک بزرگتر سروکار دارد و آن را برای ادامه مسیر آماده میکند. مراحل بعدی میتوانند برای رسیدن به اندازه و شکل هدف به کار روند. تعداد مراحل در همه کارخانهها یکسان نیست. اگر خوراک طبیعی کوچکتر باشد یا هدف محصول فرق کند، آرایش نیز میتواند تغییر کند. زیاد بودن تعداد دستگاه، بهتنهایی نشانه برتری نیست.
توزیع کاهش اندازه میان مراحل باید با ظرفیت و شرایط تجهیزات سازگار باشد. اگر تمام تغییر موردنیاز به یک بخش تحمیل شود، ممکن است نتیجه مناسب حاصل نشود. از سوی دیگر، عبور اضافی مواد آماده از خردایش میتواند آنها را بیش از نیاز ریز کند. هدف، انجام فرآوری لازم برای محصول است. تحلیل باید نسبت خروجیهای مفید، بار برگشتی و ویژگیهای کیفی را ببیند، نه فقط مقدار عبور مواد از هر دستگاه را.
نسبت خردایش چه معنایی دارد؟
نسبت خردایش بیان فشردهای از تغییر اندازه میان ورودی و خروجی است، ولی باید مشخص شود از کدام تعریف اندازه استفاده شده است. بزرگترین اندازه، اندازه اسمی و اندازه متناظر با درصد عبوری معین مفاهیم یکسانی نیستند. مقایسه نسبتها با تعریفهای متفاوت میتواند گمراهکننده باشد. در گزارش فنی، مبنای محاسبه باید روشن بماند تا عدد به نتیجهای فراتر از اطلاعات خود تبدیل نشود.
فرض کنید در یک تمرین، اندازه مبنای ورودی صد واحد و اندازه مبنای خروجی بیستوپنج واحد باشد. نسبت عددی چهار به دست میآید؛ اما این محاسبه درباره درصد تمام دانهها، شکل یا تمیزی چیزی نمیگوید. اگر شخص دیگری برای ورودی بزرگترین قطعه و برای خروجی یک شاخص میانگین به کار ببرد، مقایسه مستقیم معنی روشنی ندارد. تعریف یکسان پیش از محاسبه، بخش مهمتر این تمرین است.
سرند؛ تفکیک اندازه، نه تولید مقاومت
سرند مواد را بر اساس امکان عبور از دهانههای خود جدا میکند. این کار با خرد کردن تفاوت دارد. دستگاهی که قطعات را کوچک میکند، الزاماً همه اندازهها را بهدرستی تفکیک نمیکند؛ و سرندی که اندازه را جدا میکند، سنگ ضعیف را مقاوم نمیسازد. این دو وظیفه مکملاند. شناخت مرز آنها کمک میکند هنگام تغییر محصول، اقدام به بخش درست فرآیند متصل شود.
وضعیت توری، گرفتگی، پارگی و توزیع بار میتوانند بر تفکیک اثر بگذارند. اندازه دهانه نیز بهتنهایی نتیجه کامل دانهبندی را بیان نمیکند. شکل قطعه و شرایط عبور اهمیت دارند. بنابراین نمونه خروجی باید با روش مربوط آزمایش شود. اگر منحنی از محدوده خارج است، بررسی سرند در کنار خوراک، خردایش و نمونهبرداری انجام میشود. تعویض تنظیم سنگشکن بدون شناخت منشأ تغییر، ممکن است علت اصلی را برطرف نکند.
مدار باز و مدار بسته
در یک توضیح ساده، مدار باز مواد را پس از عبور از مرحله مربوط به خروجی میفرستد و بخشی از کنترل ممکن است در مراحل دیگر انجام شود. در مدار بسته، محصول تفکیک و بخش خارج از اندازه موردنظر برای عبور دوباره برگردانده میشود. این بازگشت باید در محاسبه ظرفیت دیده شود. دستگاه فقط خوراک تازه دریافت نمیکند؛ ممکن است سهمی از مواد قبلی نیز دوباره وارد آن شوند.
بار برگشتی ذاتاً نشانه خرابی نیست، اما مقدار و تغییر آن اطلاعات مهمی درباره عملکرد مدار میدهد. افزایش آن میتواند از تغییر خوراک، شرایط خردایش، تفکیک یا هدف محصول ناشی شود. باید علت با داده بررسی شود. اگر فقط عدد عبور دستگاه گزارش شود، ممکن است برداشت اشتباهی درباره تولید نهایی ایجاد گردد. اندازهگیری خوراک تازه، گردش داخلی و خروجی پذیرفتهشده، پرسشهای متفاوتی را پاسخ میدهند.
مثال فرضی موازنه جرم در یک مدار
برای روشن شدن موضوع، فرض کنید در یک بازه آموزشی صد تن خوراک تازه وارد یک مدار پایدار میشود و چهل تن مواد برگشتی نیز در همان بازه از سنگشکن عبور میکنند. عبور ناخالص آن بخش میتواند صد و چهل تن باشد، اما این عدد به معنی تولید صد و چهل تن محصول تازه نیست. چهل تن، بخشی از گردش داخلی است. این مثال مقدار طراحی یا گزارش واقعی یک کارخانه نیست؛ تفاوت کمیتها را نشان میدهد.
اگر در پایان بازه، چند محصول و مقداری تغییر موجودی وجود دارد، همه باید در موازنه لحاظ شوند. نمیتوان صرفاً خروجی یک نوار را با خوراک کل مقایسه و اختلاف را خطا نامید. حدود سامانه، بازه زمان و وضعیت انبار باید معلوم باشند. موازنه درست به یافتن ثبت ناقص، نشتی مواد یا تفاوت تعریف اندازهگیری کمک میکند. عدد دقیق روی سامانهای با حدود مبهم، الزاماً اطلاعات دقیقی درباره بازده ایجاد نمیکند.
چرا تنظیم دهانه همان دانهبندی نهایی نیست؟
تنظیم یک فاصله در محفظه، شرایط شکست و عبور را تغییر میدهد؛ اما قطعات با شکلها و مسیرهای تماس متفاوتی حرکت میکنند. خروجی مجموعهای از اندازههاست، نه قطعاتی که همگی با یک خطکش برابر شدهاند. همچنین پس از خردایش، سرند و مسیر برگشت بر ترکیب محصول نهایی اثر دارند. برای همین نسبت دادن یک اندازه تنظیم به تمام دانههای محصول، توضیح نادرستی از فرآیند ایجاد میکند.
داده محصول باید از نمونهبرداری و الک به دست آید. اگر تنظیم تغییر کرده، منحنی قبل و بعد تنها در صورت قابل مقایسه بودن نمونهها ارزش تحلیلی دارد. تغییر همزمان خوراک یا روش برداشت باید ثبت شود. در غیر این صورت ممکن است اثر یک عامل به عامل دیگر نسبت داده شود. هدف کنترل، شناخت رابطه واقعی میان تغییر و نتیجه است، نه فقط ثبت اینکه یک پیچ یا پارامتر جابهجا شده است.
شکل دانه چگونه در فرآوری تغییر میکند؟
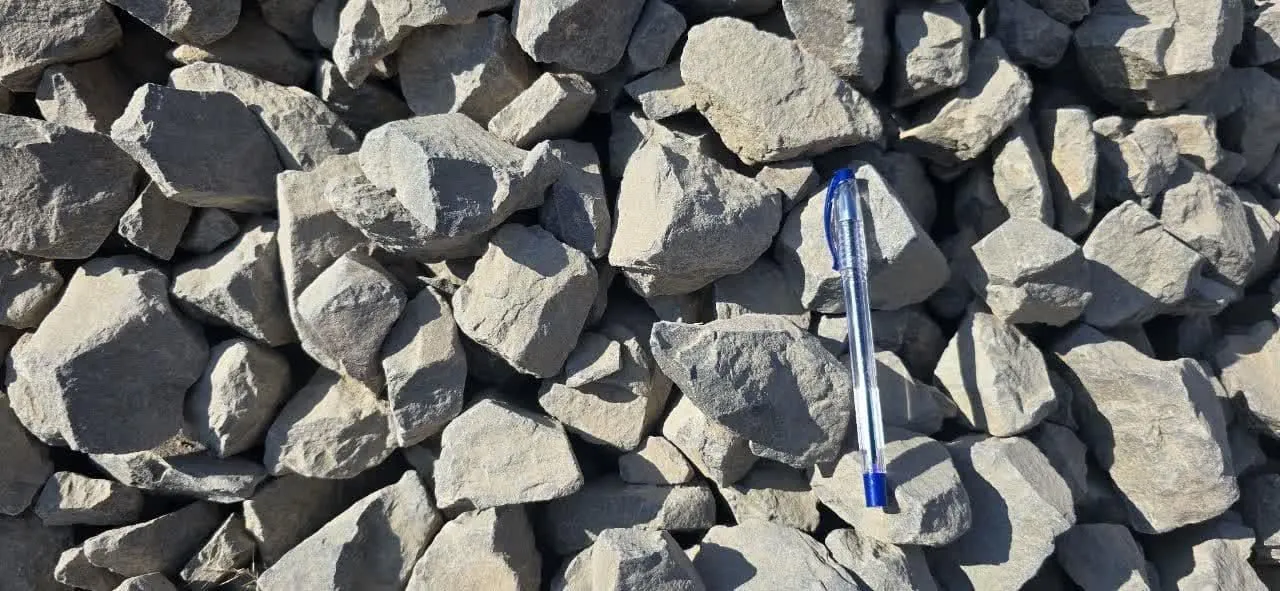
مسیر شکست در سنگ، سازوکار خردایش و تعداد تماسها میتوانند بر هندسه قطعات اثر بگذارند. بااینحال هر لبه تیز مطلوب نیست. دانه پولکی ممکن است سطوح کاملاً شکسته داشته باشد، ولی نسبت ابعاد آن برای کاربرد مشخص نامناسب باشد. زاویهداری، کشیدگی و پولکی بودن باید جداگانه فهمیده شوند. عکس چند دانه برای تعیین نسبت معتبر قطعات نامطلوب در کل محصول کافی نیست.
کنترل شکل باید کنار مقاومت و دانهبندی قرار گیرد. محصولی با شکل مناسب اما ماده ضعیف، ممکن است در ادامه حمل یا بارگذاری تغییر کند. از طرف دیگر، مقاومت خوب بهتنهایی هندسه مطلوب ایجاد نمیکند. انتخاب و تنظیم خط به شناخت این ارتباطها نیاز دارد. هدف، حفظ مجموعه ویژگیهاست؛ بهبود یک ویژگی نباید بدون بررسی اثر آن بر سایر ویژگیهای محصول یا محصولات همزمان معرفی شود.
رطوبت، خاک و چسبندگی مواد
رطوبت میتواند رفتار جریان و تفکیک بعضی خوراکها را تغییر دهد. حضور مواد ریز و چسبنده ممکن است با تجمع یا گرفتگی همراه شود. شدت اثر به نوع مواد و شرایط تجهیزات وابسته است. مشاهده تغییر در روز بارانی، سرنخی برای بررسی است و بهتنهایی علت قطعی را ثابت نمیکند. باید داده خوراک، مسیر انتقال و وضعیت سرند در همان بازه کنار هم خوانده شوند.
شستوشو یا سایر روشهای مدیریت آلودگی، در صورت وجود، باید بر پایه نیاز فرآیند انتخاب شوند. این اقدامات جای کنترل مقاومت سنگ را نمیگیرند. همچنین افزودن آب بدون طراحی و مدیریت مناسب، راهحل عمومی همه مشکلات نیست. سامانه باید با شرایط مواد و الزامات محیطی و ایمنی هماهنگ باشد. مقاله آموزشی نمیتواند مقدار آب، سرعت یا تنظیم عملیاتی مشخصی برای هر دستگاه تجویز کند؛ مرجع آن دستور سازنده و رویه مصوب محل است.
سایش قطعات و تغییر تدریجی خروجی
بخشهای در تماس با سنگ در طول کار تغییر میکنند. این تغییر میتواند هندسه محفظه و شرایط شکست را تحت تأثیر قرار دهد. بنابراین مقایسه تولید دو زمان با فرض ثابت ماندن کامل دستگاه، همیشه درست نیست. ثبت زمان بازرسی، تعویض و وضعیت قطعات به تحلیل روند کمک میکند. تغییر تدریجی نتیجه ممکن است نیازمند بررسی نگهداری باشد، اما باید همراه سایر عوامل ارزیابی شود.
وجود قطعه نو نیز بهتنهایی انطباق محصول را ثابت نمیکند. پس از اقدام، نتیجه باید با کنترل مناسب بررسی شود. «تعمیر انجام شد» یک رویداد است و «محصول منطبق شد» یک نتیجه مستقل. ثبت جداگانه این دو، امکان سنجش اثر اقدام را فراهم میکند. اگر فقط رویداد ثبت شود، ممکن است مسئله ادامه داشته باشد ولی در پرونده ظاهراً بسته به نظر برسد. داده محصول، حلقه تأیید اثر نگهداری است.
نمونهبرداری؛ از مشاهده به اندازهگیری
نمونه باید به محصول، زمان و محل مشخص متصل باشد. برداشت چند قطعه مناسب از سطح دپو، نماینده قطعی خروجی خط نیست. جدایش میتواند ترکیب نقاط مختلف را عوض کند و نمونهگیری باید آن را در نظر بگیرد. آزمایش دقیق روی نمونه گزینشی، کیفیت کل تولید را توصیف نمیکند. روش برداشت و کاهش نمونه، بخشی از اعتبار نتیجهاند و نباید در گزارش حذف شوند.
کنترل میتواند دانهبندی، شکل، تمیزی و ویژگیهای دیگر تعیینشده برای محصول را بررسی کند. نتیجه هر روش به پرسش مشخصی پاسخ میدهد. اندازه مناسب، مقاومت را ثابت نمیکند و نتیجه سایش خوب نیز شکل را نشان نمیدهد. کنار هم قرار دادن دادهها تصویر کاملتری میسازد. در وبسایت معدن، تصویر تجهیزات برای شناخت فرآوری مفید است، ولی گزارش محصول باید جداگانه و با هویت نمونه قابل دسترسی باشد.
تشخیص گلوگاه بدون تمرکز زودهنگام بر یک دستگاه
فرض کنید خروجی پذیرفتهشده کم شده است. علت ممکن است از کمبود خوراک تازه، محدودیت انتقال، تفکیک نامناسب، افزایش برگشت یا توقف بخش دیگری باشد. اگر از ابتدا فقط سنگشکن بررسی شود، بخش تعیینکننده ممکن است دیده نشود. دنبال کردن مقدار و وضعیت مواد در نقاط مختلف، تحلیل را دقیقتر میکند. تعریف بازه زمانی و شرایط مقایسه نیز ضروری است؛ دو ساعت با خوراک متفاوت، مقایسه سادهای ایجاد نمیکنند.
مثال دیگر، افزایش بخش ریز محصول است. میتوان خوراک ضعیفتر، عبور اضافی، تغییر شرایط خردایش یا آلودگی را بررسی کرد. اینها فرضاند و باید با شواهد محدود شوند. تغییر همزمان چند پارامتر بدون ثبت، شناخت اثر هرکدام را دشوار میکند. کنترل منظم به جای اصلاح سلیقهای، رابطه داده و اقدام را حفظ میکند. هدف، یافتن علت مؤثر و بررسی نتیجه اصلاح است، نه صرفاً ایجاد تغییر ظاهری در تنظیمات.
ایمنی و مرز توضیح آموزشی
تجهیزات خردایش دارای اجزای متحرک، انرژی ذخیرهشده و خطر پرتاب یا ریزش مواد هستند. مشاهده یک فیلم یا مطالعه مقاله، جای آموزش و مجوز کار را نمیگیرد. رفع گیر، ورود به محفظه یا کار روی اجزا باید طبق سامانه ایمنی و دستورالعمل مربوط انجام شود. توقف ظاهری نیز لزوماً به معنی حذف همه انرژیها نیست. این موضوع باید در برنامه ایمنی محل، توسط افراد آموزشدیده مدیریت شود.
برای بازدیدکننده، مسیر مجاز و فاصلههای تعیینشده مرجعاند. عکس گرفتن نباید نیازمند نزدیک شدن به بخش خطرناک باشد. در انتشار محتوای سایت نیز بهتر است تصاویر واقعی با توضیح دقیق استفاده شوند و یک وضعیت نمایشی بهعنوان روش کار معرفی نشود. تصویر خوب، سازوکار یا محیط را روشن میکند؛ ارزش آن به ادعای فعالیت ناایمن یا بزرگنمایی ظرفیت وابسته نیست. توضیح فنی میتواند جذاب و در عین حال مسئولانه باشد.
چهار داده که کنار هم تصویر بهتری از خط میسازند
نخست، مقدار خوراک تازه است. این داده باید به بازه زمانی مشخص مربوط باشد و با جریان داخلی اشتباه نشود. دوم، ترکیب اندازه خوراک است؛ مقدار یکسان از دو خوراک متفاوت میتواند شرایط متفاوتی ایجاد کند. سوم، مقدار و ترکیب محصول نهایی است. چهارم، وضعیت موجودی و برگشت مواد است. اگر یکی از این دادهها حذف شود، ممکن است برداشت ناقصی از عملکرد به دست آید. برای مثال، کاهش خروجی در یک ساعت میتواند با افزایش موجودی میانی مرتبط باشد و الزاماً به کاهش توان شکست دستگاه مربوط نباشد.
کیفیت نیز باید در همین چارچوب دیده شود. فرض کنید مقدار خروجی ثابت مانده، اما درصد محصول منطبق کاهش یافته است. گزارش تنها تناژ، این تغییر را نشان نمیدهد. لازم است معلوم باشد چه سهمی از خروجی، الزامات موردنظر را برآورده کرده و محصول خارج از محدوده چگونه مدیریت شده است. در مقابل، کم شدن عبور ناخالص ممکن است همراه با کاهش گردش اضافی و حفظ خروجی پذیرفتهشده باشد. این مثالها نشان میدهند چرا یک عدد ظرفیت برای توضیح همه وضعیتها کافی نیست.
در ثبت آزمایش، زمان برداشت باید با زمان تولید قابل ارتباط باشد. اگر محصول در یک انبار میانی مخلوط شده، نتیجه نمونه ممکن است میانگین چند بازه را نشان دهد. نسبت دادن آن به آخرین تنظیم بدون توجه به این اختلاط، میتواند اثر واقعی تغییر را پنهان کند. حدود محل نمونهبرداری و مسیر مواد پیش از آن باید روشن باشند. این اطلاعات اجازه میدهد تصمیم بر اساس همان محصولی گرفته شود که واقعاً بررسی شده است.
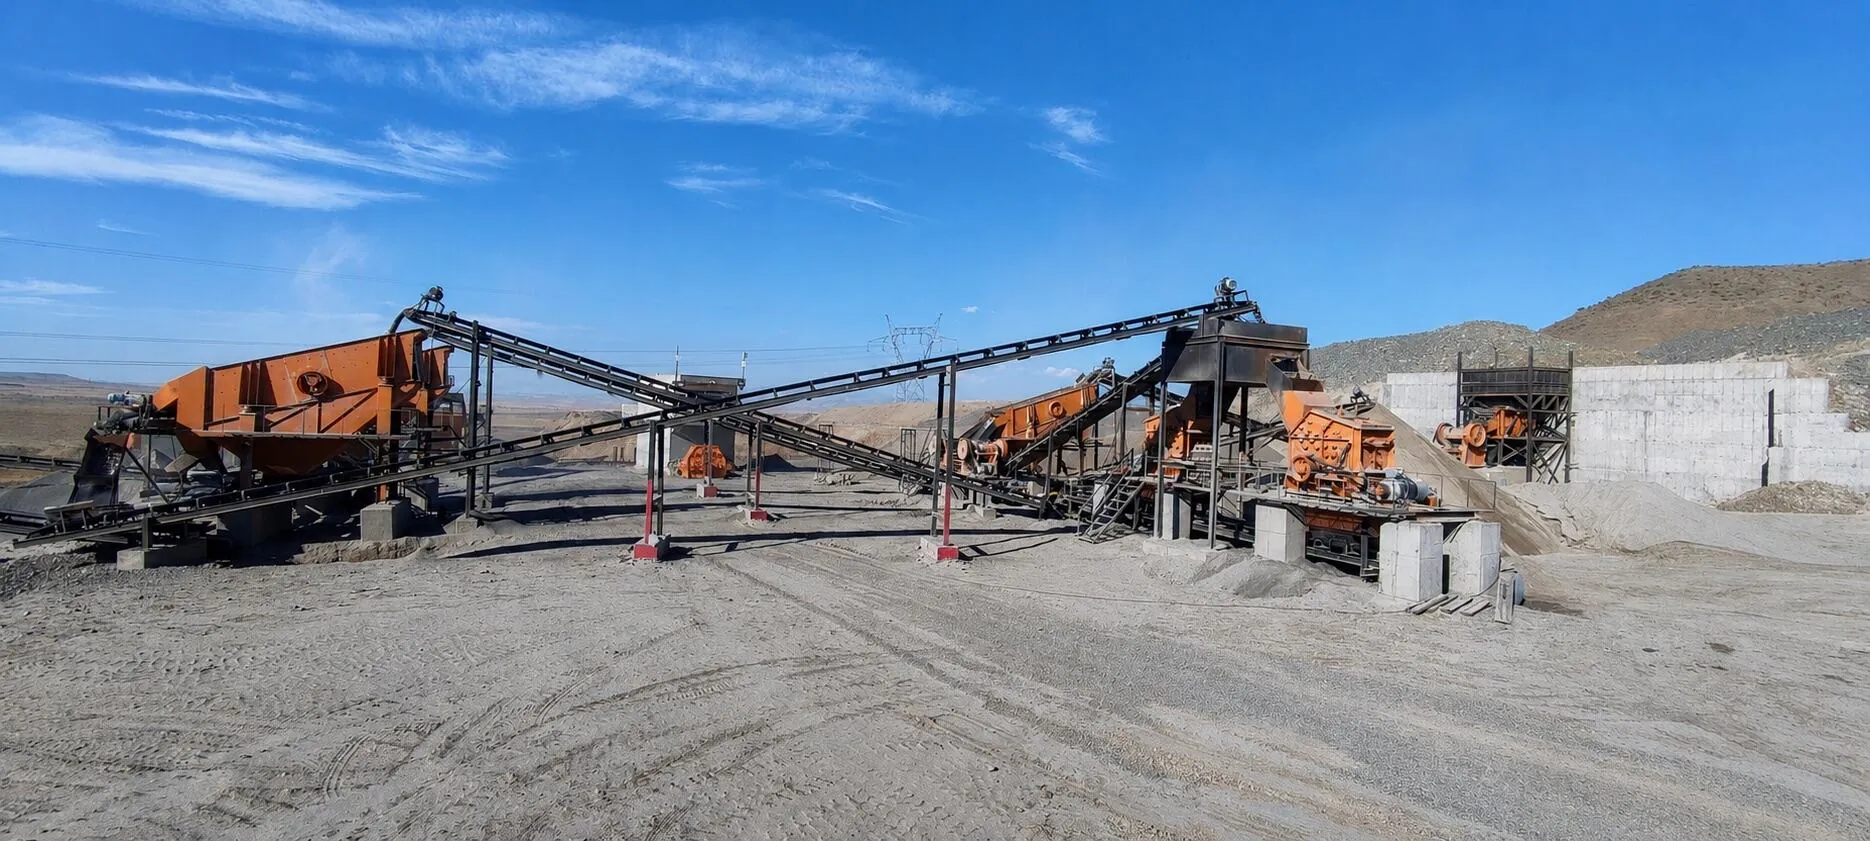
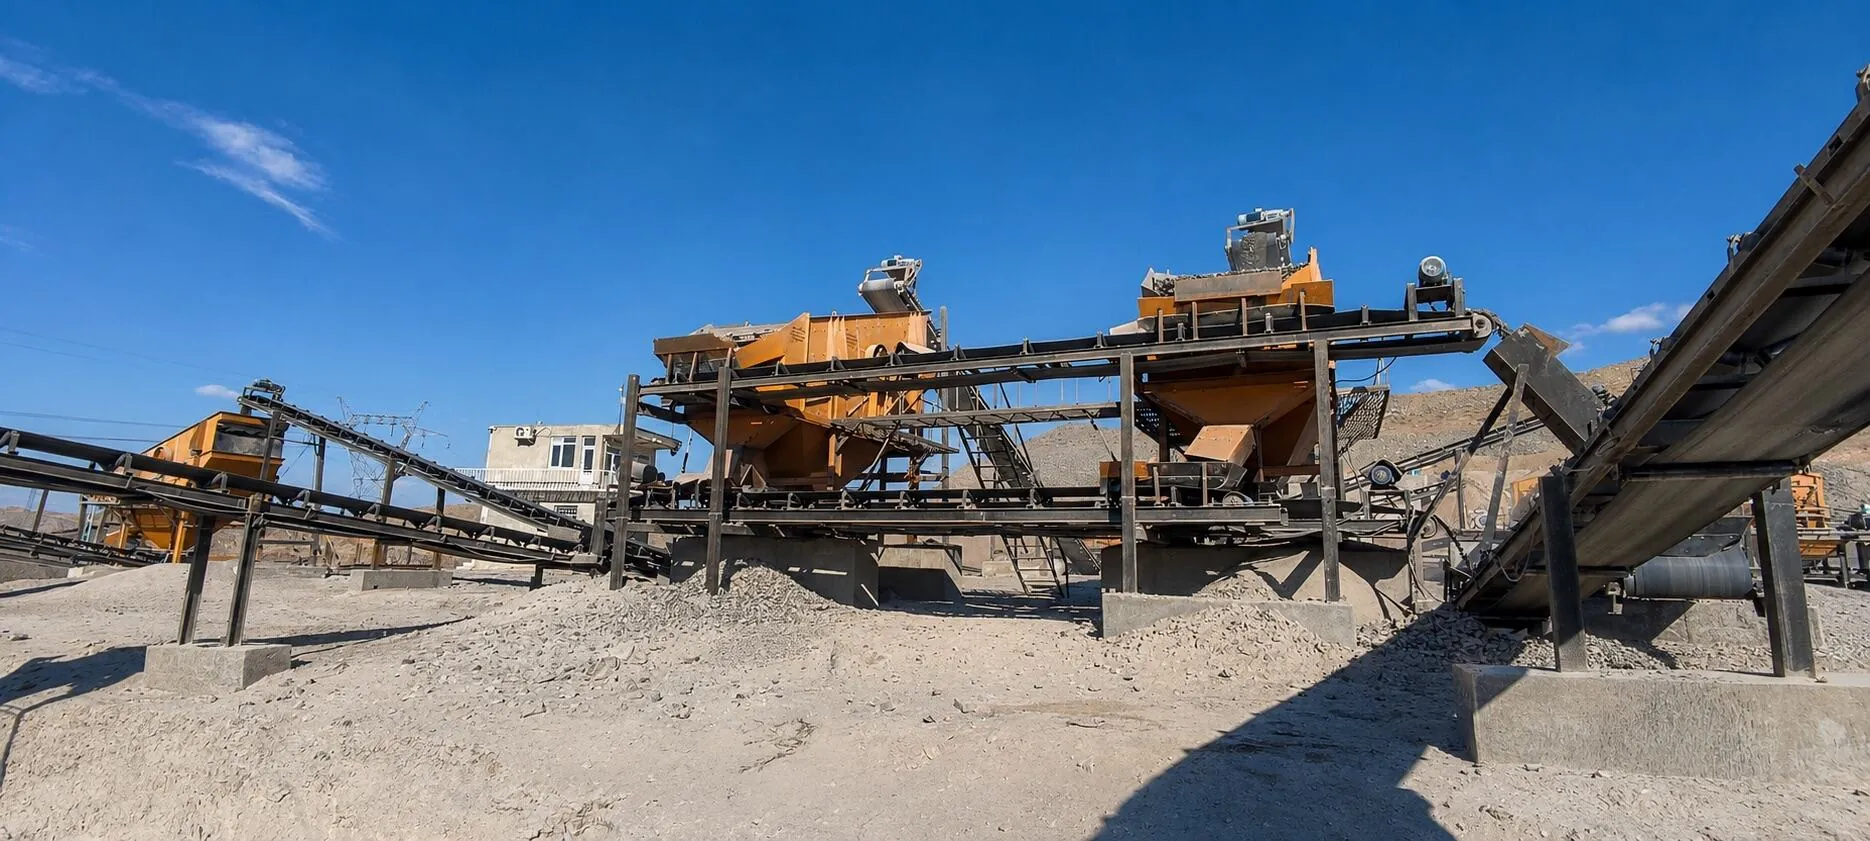
برای معرفی عمومی خط، یک تصویر ساده از مسیر مواد همراه با نام خروجیها میتواند از فهرست طولانی تجهیزات مفیدتر باشد. خواننده میفهمد سنگ کجا خرد، کجا تفکیک و کجا کنترل میشود. لازم نیست عددهای عملیاتی محرمانه یا تنظیمات ویژه منتشر شوند تا توضیح فنی ارزشمند باشد. مهم آن است که ارتباط اجزا روشن و ادعاها با داده موجود سازگار باشند. در مجموعهای مانند نانگرد، معرفی فرآوری میتواند به صفحه محصولات و سپس مدارک مرتبط متصل شود تا مخاطب از تصویر کلی به اطلاعات دقیقتر برسد.
ثبت و تحلیل نباید به روزهای نامطلوب محدود شود. داده روزهای معمول، مبنای مقایسه را میسازد و نشان میدهد تغییر واقعاً غیرمعمول است یا در دامنه عادی قرار دارد. اگر فقط هنگام بروز مشکل عدد ثبت شود، شناخت روند محدود خواهد بود. برنامه کنترل متناسب با تغییرپذیری خط کمک میکند تولید، نگهداری و آزمایشگاه با یک زبان مشترک کار کنند. این زبان مشترک از تعریف روشن محصول، نمونه، بازه زمانی و معیار انطباق آغاز میشود.
پرسشهای رایج درباره سنگشکن
آیا سنگشکن همه سنگها را به یک اندازه تبدیل میکند؟ خیر؛ خروجی توزیعی از اندازههاست و تفکیک با سرند انجام میشود. آیا تعداد بیشتر دستگاه همیشه بهتر است؟ آرایش باید با خوراک و هدف محصول هماهنگ باشد. آیا دهانه تنظیم، اندازه تمام دانههاست؟ خیر؛ نتیجه واقعی با نمونه و آزمایش مشخص میشود. آیا دستگاه جدید، خوراک ضعیف را حتماً مناسب میکند؟ سلامت سنگ مادر همچنان اهمیت دارد.
آیا بار برگشتی همان تولید تازه است؟ خیر؛ گردش داخلی و خروجی نهایی دو کمیت متفاوتاند. آیا تصویر خط برای تأیید بالاست کافی است؟ تصویر فرآیند را نشان میدهد، نه همه ویژگیهای محصول. آیا میتوان از توضیح این مقاله برای تنظیم عملیاتی استفاده کرد؟ تنظیم و بهرهبرداری نیازمند مشخصات تجهیز، شرایط خط و افراد مجاز است. برای شناخت کیفیت، بهتر است مسیر سنگ از منبع تا محصول، همراه دادههای کنترل دنبال شود.